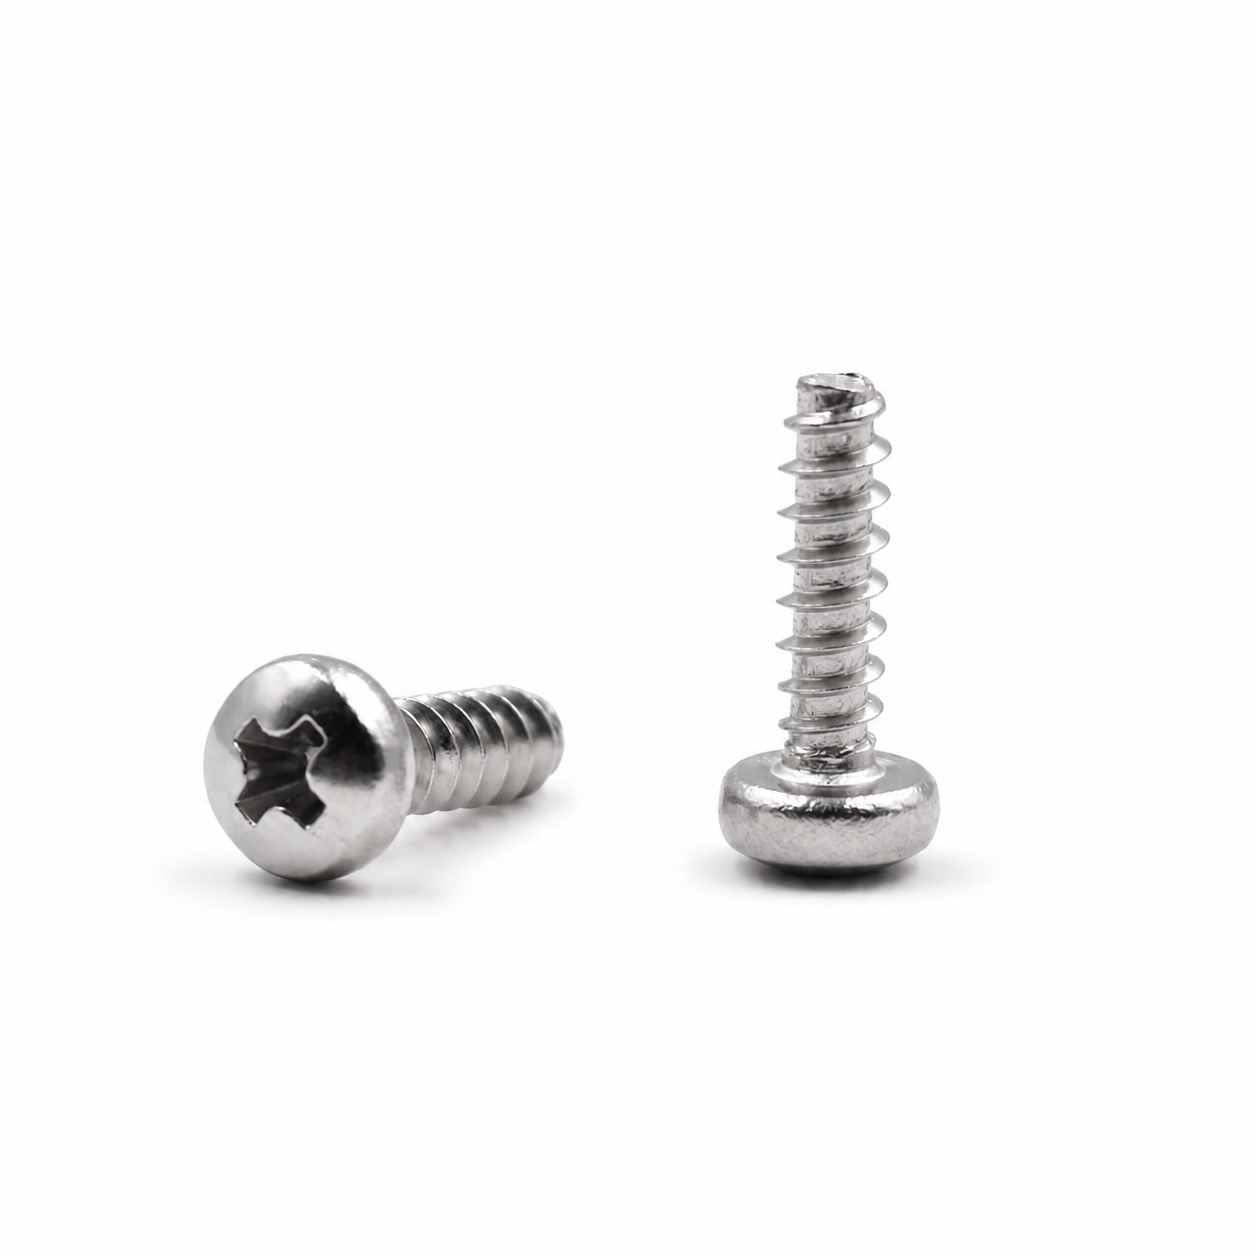
പല ഡിസൈൻ ടീമുകളും ചികിത്സിക്കുന്നുപാൻ-ഹെഡ് സെൽഫ്-ടാപ്പിംഗ് സ്ക്രൂകൾയൂണിവേഴ്സൽ കമ്മോഡിറ്റി ടാപ്പിംഗ് സ്ക്രൂകളായി. അവ പാൻ-ഹെഡിന്റെ പ്രഷർ-ഡിസ്പർഷൻ സവിശേഷതയെയും ക്രോസ്-റീസസ് ടോർക്ക് പരിധികളെയും അവഗണിക്കുന്നു. തെറ്റായ സ്പെസിഫിക്കേഷൻ തീരുമാനങ്ങൾ മാസ്-പ്രൊഡക്ഷൻ റോൾ-ഔട്ടിന് ശേഷം വർക്ക്പീസ് ഡെന്റിംഗ്, സ്ലോട്ട്-സ്ട്രിപ്പിംഗ് അല്ലെങ്കിൽ അയഞ്ഞ ഫാസ്റ്റണിംഗ് എന്നിവയ്ക്ക് കാരണമാകും.
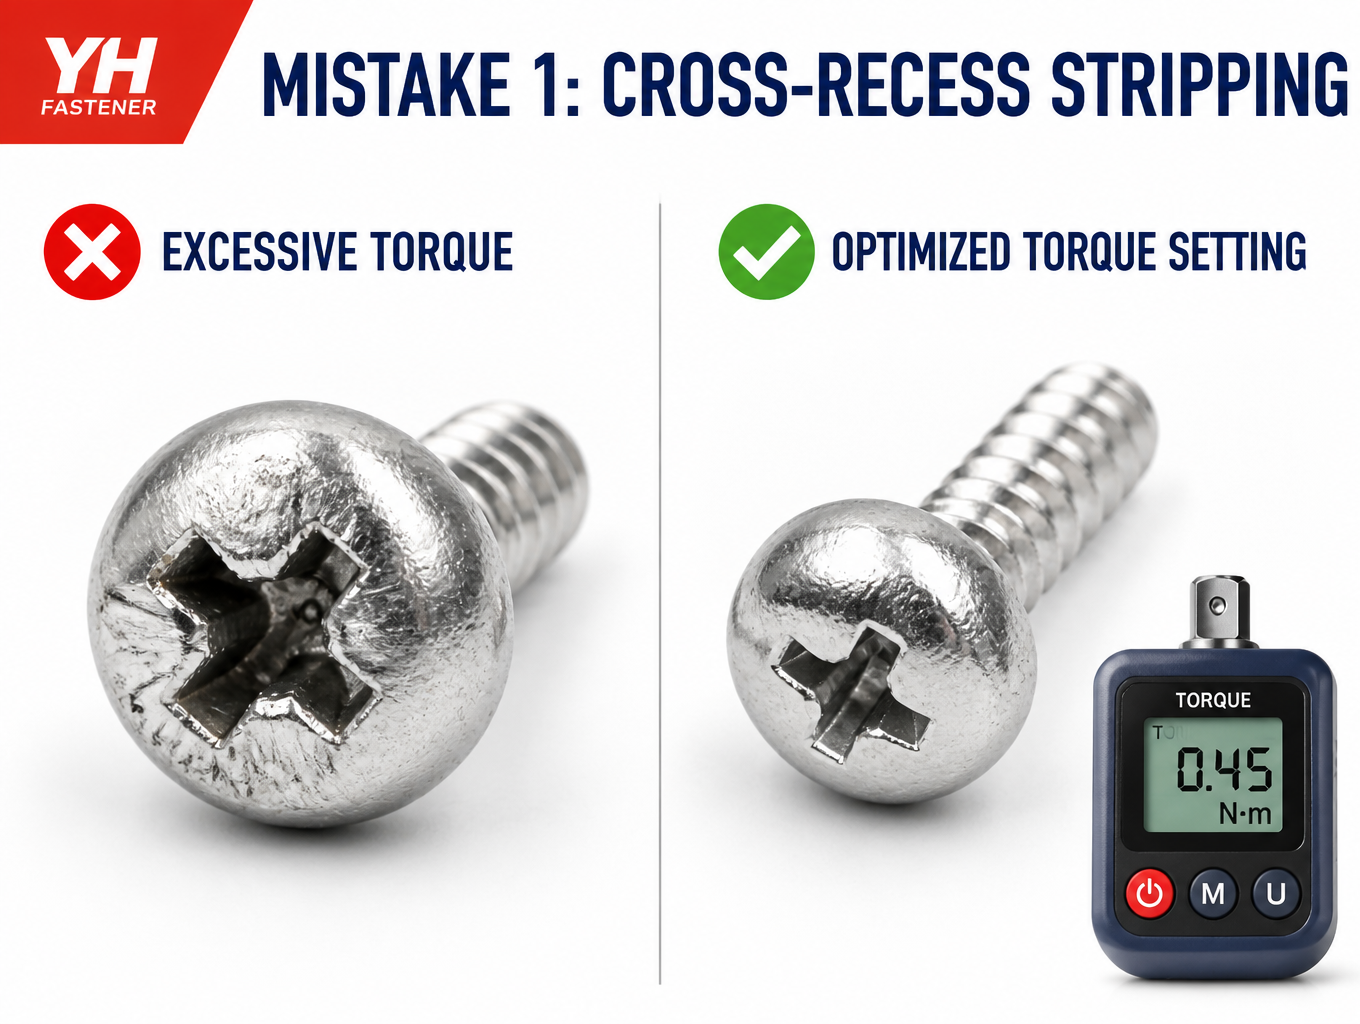
തെറ്റ് 1: അമിതമായ ഡ്രൈവിംഗ് ടോർക്ക് ക്രോസ്-റീസസ് സ്ട്രിപ്പിംഗിന് കാരണമാകുന്നു.
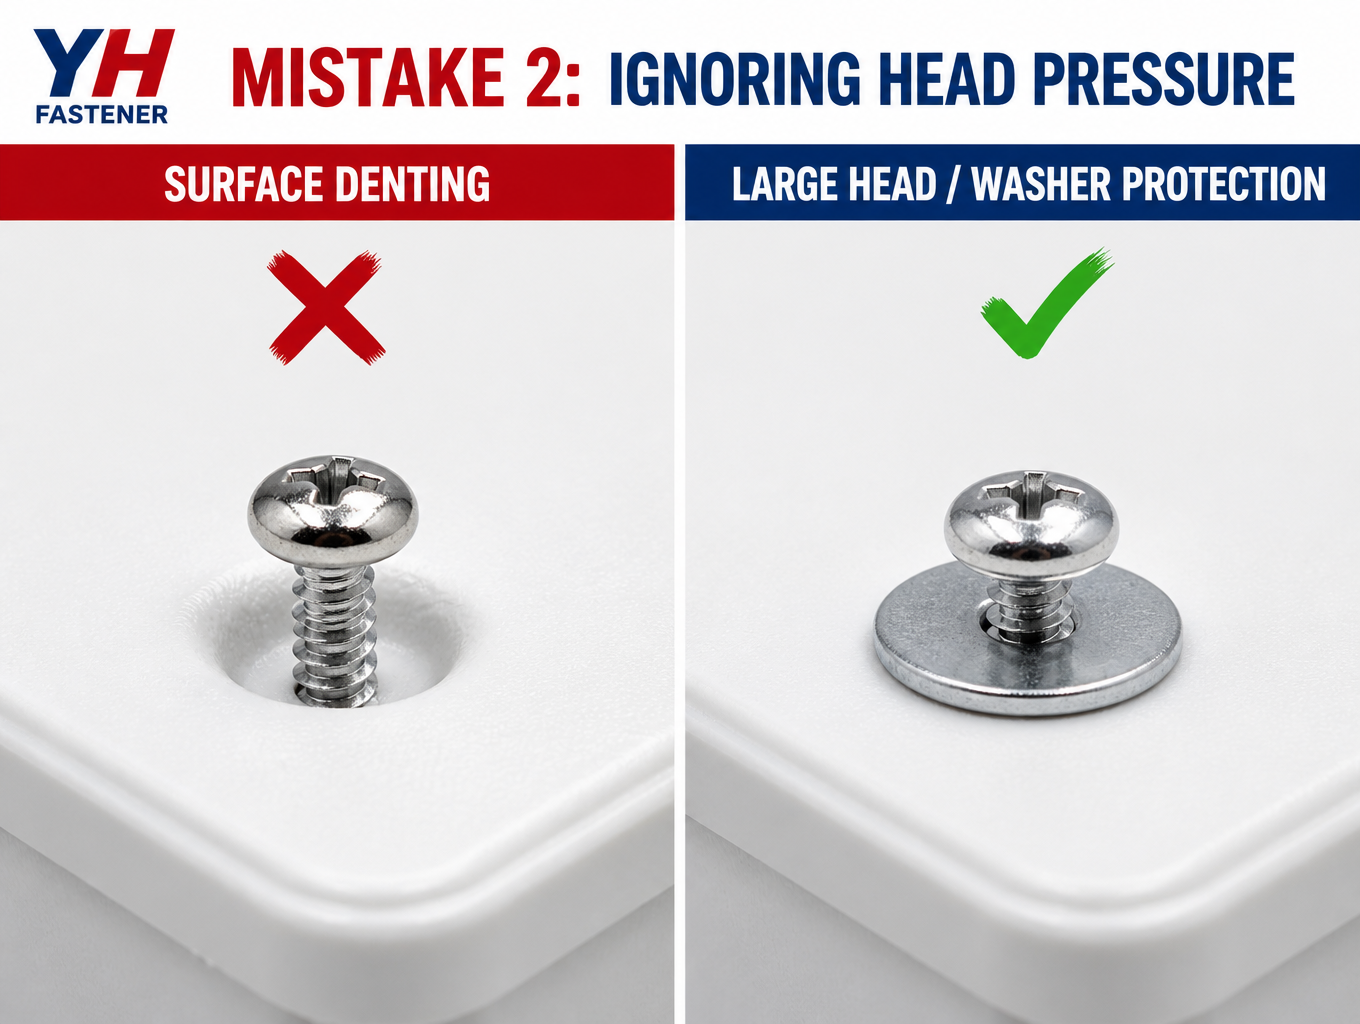
തെറ്റ് 2: പാൻ-ഹെഡ് മർദ്ദം അവഗണിക്കുന്നത്, നേർത്ത പ്ലാസ്റ്റിക് അല്ലെങ്കിൽ ഷീറ്റ്-മെറ്റലിൽ പല്ലുകൾ വീഴുന്നതിലേക്ക് നയിക്കുന്നു.
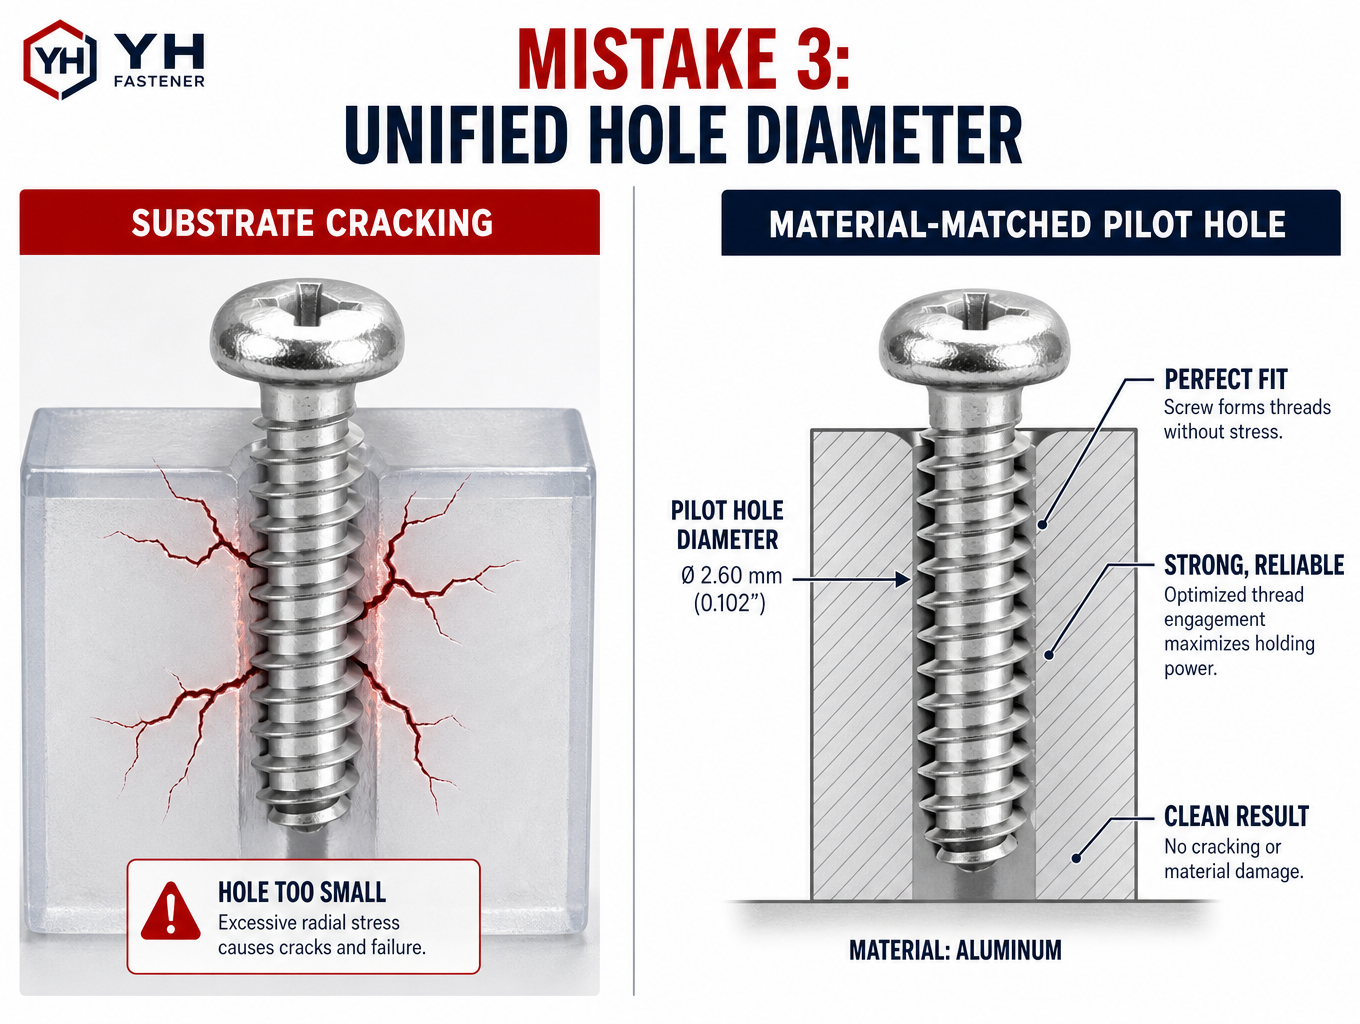
തെറ്റ് 3: വ്യത്യസ്ത സബ്സ്ട്രേറ്റ് മെറ്റീരിയലുകൾക്കുള്ള ഏകീകൃത പൈലറ്റ്-ഹോൾ വ്യാസം.
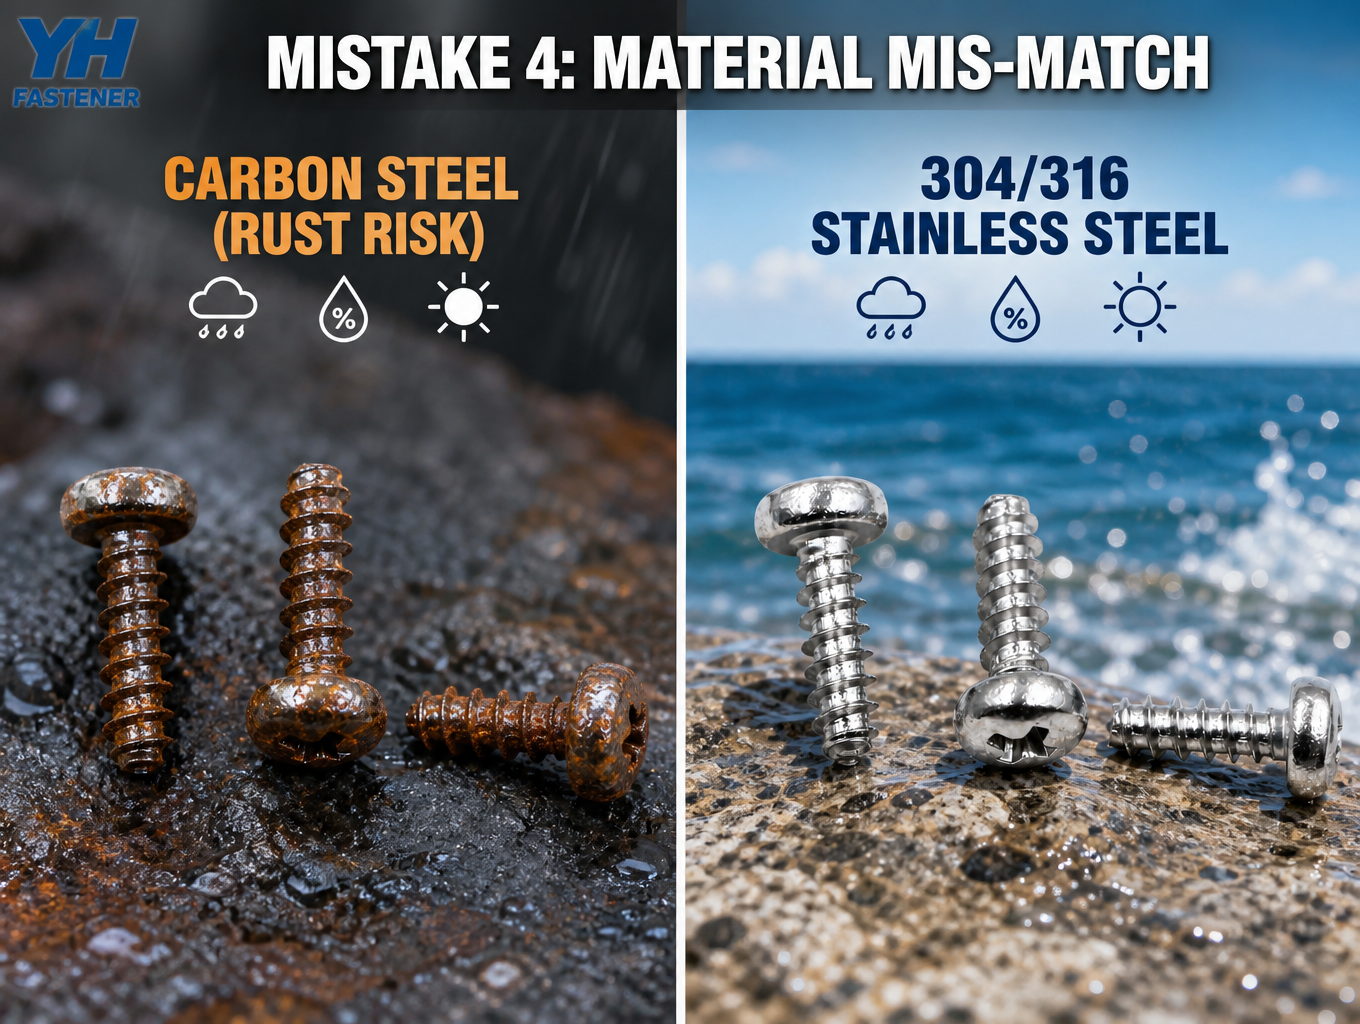
തെറ്റ് 4: യഥാർത്ഥ സേവന പരിതസ്ഥിതിയുമായി മെറ്റീരിയൽ പൊരുത്തക്കേട്.
പാൻ-ഹെഡ് സെൽഫ്-ടാപ്പിംഗ് സ്ക്രൂകൾക്കുള്ള പ്രീ-ഓർഡർ ചെക്ക്-ലിസ്റ്റ്
ബൾക്ക് പർച്ചേസ് ഓർഡറുകൾ പുറത്തിറക്കുന്നതിന് മുമ്പ് ഈ പോയിന്റുകൾ പരിശോധിക്കുക:
- 1വർക്ക്പീസിന്റെ ഭിത്തിയുടെ കനം ഉറപ്പാക്കുക, ഉപരിതല ഇൻഡന്റേഷൻ ഒഴിവാക്കാൻ ശരിയായ പാൻ-ഹെഡ് വ്യാസം തിരഞ്ഞെടുക്കുക.
- 2അടിസ്ഥാന മെറ്റീരിയൽ തരം (പ്ലാസ്റ്റിക് / അലുമിനിയം / സ്റ്റീൽ ഷീറ്റ്) സ്ഥിരീകരിക്കുക, ശരിയായ പൈലറ്റ് ഹോൾ വ്യാസ റഫറൻസ് നേടുക.
- 3ക്രോസ്-റീസസ് സ്ട്രിപ്പിംഗ് തടയാൻ അനുവദനീയമായ പരമാവധി അസംബ്ലി ടോർക്ക് സജ്ജമാക്കുക.
- 4ജോലിസ്ഥലത്തെ ഈർപ്പം, നാശന സാധ്യത എന്നിവ വിലയിരുത്തുക, ശരിയായ സ്ക്രൂ മെറ്റീരിയൽ, ഉപരിതല ഫിനിഷ് എന്നിവ തിരഞ്ഞെടുക്കുക.
- 5പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിളുകൾ ഉപയോഗിച്ച് റിയൽ-വർക്ക്പീസ് ഫിറ്റ്-ടെസ്റ്റ് നടത്തുക, ഫാസ്റ്റണിംഗ് പ്രകടനവും ഉപരിതല അവസ്ഥയും പരിശോധിക്കുക.
അടയ്ക്കുന്നു
പ്രായോഗിക പ്രകടനംപാൻ-ഹെഡ് സെൽഫ്-ടാപ്പിംഗ് സ്ക്രൂകൾത്രെഡ് സ്പെക്കുകളെ മാത്രമല്ല, ഹെഡ്-വ്യാസ പൊരുത്തപ്പെടുത്തൽ, ടോർക്ക് ക്രമീകരണം, പൈലറ്റ്-ഹോൾ അളവ്, മെറ്റീരിയൽ-എൻവയോൺമെന്റ് ഫിറ്റ് എന്നിവയെയും ആശ്രയിച്ചിരിക്കുന്നു. ഈ സഹായ പാരാമീറ്ററുകൾ അവഗണിക്കുന്നതിൽ നിന്നാണ് നിരവധി അസംബ്ലി-ഫീൽഡ് പ്രശ്നങ്ങൾ ഉണ്ടാകുന്നത്. ഡിസൈൻ ഘട്ടത്തിൽ വർക്ക്പീസ് ഘടനയും സേവന-അവസ്ഥ ആവശ്യകതകളും വ്യക്തമാക്കുക, കൂടാതെ വൻതോതിലുള്ള ഉൽപാദന അപകടസാധ്യതകൾ ഒഴിവാക്കാൻ ഫാസ്റ്റനർ വിതരണക്കാർക്ക് പൂർണ്ണ സ്പെസിഫിക്കേഷനുകൾ കൈമാറുക.
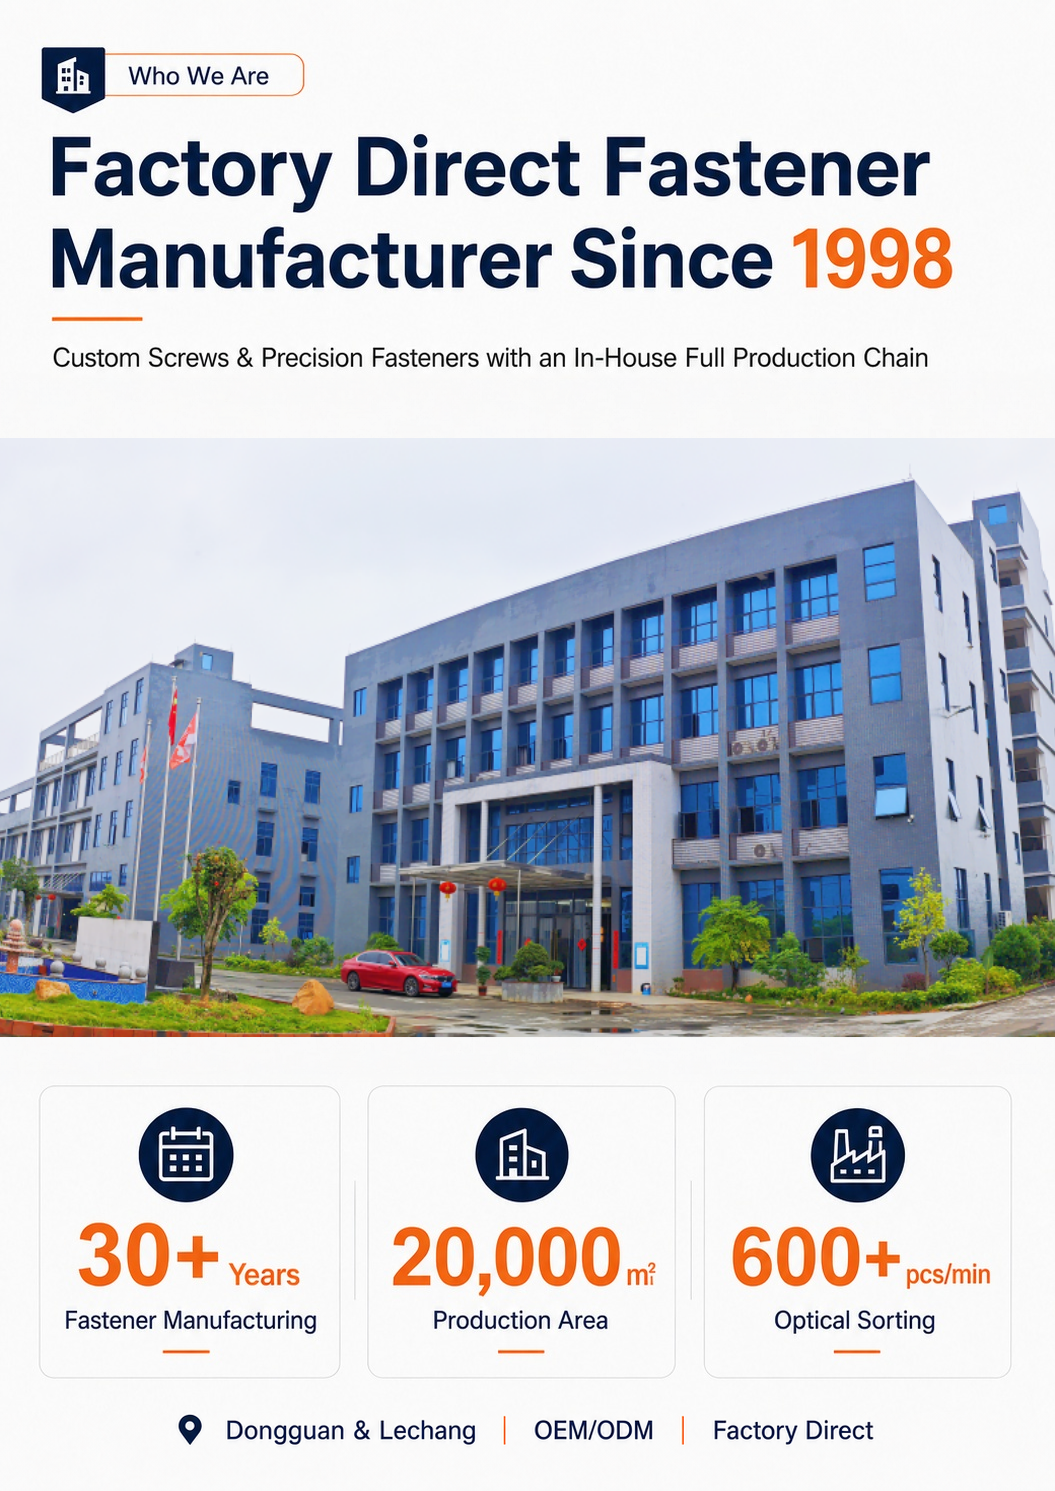
ഞങ്ങളുടെ ഫാക്ടറിയെക്കുറിച്ചും ഞങ്ങളെ എങ്ങനെ ബന്ധപ്പെടാമെന്നതിനെക്കുറിച്ചും
ആഗോള B2B ക്ലയന്റുകൾക്കായി സ്റ്റാൻഡേർഡ് സ്റ്റോക്കും കസ്റ്റം ബിൽറ്റ് സെൽഫ് ടാപ്പിംഗ് സ്ക്രൂകളും വിതരണം ചെയ്യുന്ന പരിചയസമ്പന്നരായ ഫാസ്റ്റനർ നിർമ്മാതാവാണ് ഞങ്ങൾ. ഞങ്ങളുടെ ഇൻ-ഹൗസ് ഗുണനിലവാര നിയന്ത്രണ നടപടിക്രമങ്ങൾ അസംസ്കൃത വസ്തുക്കളുടെ ഇൻകമിംഗ് പരിശോധന, ഇൻ-പ്രോസസ് മോണിറ്ററിംഗ്, പൂർത്തിയായ ഉൽപ്പന്ന അളവ് പരിശോധന എന്നിവ ഉൾക്കൊള്ളുന്നു. സാമ്പിൾ മൂല്യനിർണ്ണയം, ചെറിയ ബാച്ച് പ്രോട്ടോടൈപ്പ്, വലിയ അളവിലുള്ള OEM ഓർഡറുകൾ എന്നിവ ഞങ്ങൾ പിന്തുണയ്ക്കുന്നു.
തിരഞ്ഞെടുക്കുന്നതിൽ നിങ്ങൾക്ക് ആശയക്കുഴപ്പം നേരിടുകയാണെങ്കിൽപാൻ-ഹെഡ് സെൽഫ്-ടാപ്പിംഗ് സ്ക്രൂകൾഅല്ലെങ്കിൽ നിങ്ങളുടെ വരാനിരിക്കുന്ന പ്രോജക്റ്റിന് ക്വട്ടേഷൻ പിന്തുണ ആവശ്യമുണ്ടെങ്കിൽ, ദയവായി നിങ്ങളുടെ ഡ്രോയിംഗ്, മെറ്റീരിയൽ വിവരങ്ങൾ, ആപ്ലിക്കേഷൻ പശ്ചാത്തലം എന്നിവ അയയ്ക്കുക. ഞങ്ങളുടെ സാങ്കേതിക-വിൽപ്പന ടീം നിങ്ങളുടെ പ്രോജക്റ്റിനായി ലക്ഷ്യമിടുന്ന നിർദ്ദേശങ്ങൾ നൽകുന്നതായിരിക്കും.
പോസ്റ്റ് സമയം: സെപ്റ്റംബർ-10-2026